
 028 62 65 46 83
 sales@pacificlab.vn


Kiểm tra hiệu quả vệ sinh CIP bằng ATP Lumitester Smart như thế nào?
Trong các nhà máy sản xuất sữa, nước giải khát và bia, hệ thống CIP (Cleaning in Place) đóng vai trò quan trọng trong việc vệ sinh đường ống, bồn chứa, thiết bị trao đổi nhiệt và các hệ thống sản xuất mà không cần tháo rời thiết bị.
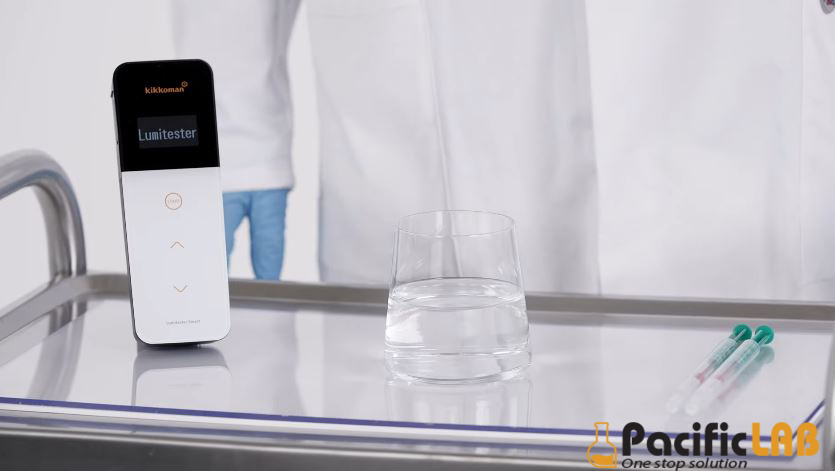
- Tuy nhiên, làm thế nào để biết quy trình CIP đã làm sạch hiệu quả và hạn chế nguy cơ tồn dư chất bẩn sau vệ sinh?
- Kiểm tra CIP bằng phương pháp ATP là một giải pháp giúp đánh giá nhanh mức độ sạch của bề mặt và thiết bị sau vệ sinh. Với máy đo ATP Kikkoman Lumitester Smart kết hợp cùng que thử tương thích, doanh nghiệp có thể kiểm tra nhanh các vị trí quan trọng, theo dõi hiệu quả vệ sinh và kịp thời phát hiện những điểm cần cải thiện trong quy trình CIP.
1. CIP là gì? Vì sao cần kiểm tra hiệu quả vệ sinh CIP?
- CIP (Cleaning in Place) là phương pháp vệ sinh tại chỗ, cho phép làm sạch các thiết bị và hệ thống sản xuất thông qua quá trình tuần hoàn nước, dung dịch tẩy rửa và các bước tráng rửa theo quy trình được thiết lập.
- Phương pháp CIP được ứng dụng phổ biến trong:
- Nhà máy sữa: vệ sinh bồn chứa sữa, đường ống dẫn sữa, thiết bị thanh trùng và hệ thống chiết rót.
- Nhà máy nước giải khát: vệ sinh bồn pha chế, đường ống, bồn chứa thành phẩm và thiết bị đóng chai.
- Nhà máy bia: vệ sinh bồn lên men, bồn chứa bia, đường ống dẫn và các thiết bị trong dây chuyền sản xuất.
- Mặc dù hệ thống CIP có thể vận hành tự động, điều đó không đồng nghĩa với việc mọi vị trí trong hệ thống đều đã được làm sạch đạt yêu cầu.
- Một số vấn đề có thể xảy ra gồm:
- Cặn sữa, protein, chất béo hoặc đường còn tồn dư trên bề mặt.
- Cặn hữu cơ tích tụ tại các vị trí khó vệ sinh.
- Thông số vệ sinh như nhiệt độ, thời gian, nồng độ hóa chất hoặc lưu lượng tuần hoàn không đạt yêu cầu.
- Hiệu quả vệ sinh không đồng đều giữa các thiết bị hoặc giữa các chu kỳ CIP.
- Do đó, đánh giá hiệu quả vệ sinh CIP là bước cần thiết giúp nhà máy xác minh kết quả làm sạch, kiểm soát rủi ro và cải thiện tính ổn định của quy trình sản xuất.
2. Vai trò của ATP trong kiểm tra CIP
- ATP (Adenosine Triphosphate) là phân tử tham gia vào quá trình trao đổi năng lượng của tế bào và có thể hiện diện trong vật liệu có nguồn gốc sinh học.
- Phương pháp kiểm tra ATP sử dụng phản ứng phát quang sinh học để phát hiện ATP trong mẫu. Cường độ ánh sáng phát ra được máy đo ghi nhận và biểu thị dưới dạng RLU (Relative Light Units).
- Trong kiểm tra CIP, kết quả ATP giúp doanh nghiệp đánh giá nhanh tình trạng tồn dư vật chất sinh học trên bề mặt hoặc tại vị trí lấy mẫu sau vệ sinh.
- Những lợi ích chính của kiểm tra ATP CIP gồm:
- Cho kết quả nhanh, hỗ trợ kiểm tra ngay sau khi hoàn tất vệ sinh.
- Phát hiện sớm các vị trí có mức tồn dư ATP cao.
- Hỗ trợ đánh giá tính nhất quán giữa các chu kỳ CIP.
- Giúp xác định những khu vực cần vệ sinh lại hoặc điều tra nguyên nhân.
- Hỗ trợ xây dựng dữ liệu theo dõi và cải tiến quy trình vệ sinh.
- Cần lưu ý rằng ATP không phải phép thử đặc hiệu để phát hiện vi sinh vật gây bệnh. Kết quả ATP cũng không thể thay thế hoàn toàn phương pháp kiểm nghiệm vi sinh, kiểm tra dư lượng hóa chất hoặc các phép thử chuyên biệt khác.
3. Máy ATP Lumitester Smart kiểm tra hiệu quả vệ sinh CIP như thế nào?
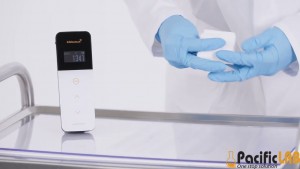
- Kikkoman Lumitester Smart là thiết bị đo ATP được sử dụng để kiểm tra nhanh mức độ sạch trong các chương trình giám sát vệ sinh tại nhà máy thực phẩm và đồ uống.
- Khi kết hợp với que thử ATP tương thích, thiết bị giúp nhân viên kiểm tra các vị trí lấy mẫu đã được xác định trong kế hoạch giám sát vệ sinh.
- Quy trình kiểm tra ATP CIP có thể thực hiện theo các bước sau:
Bước 1: Xác định vị trí cần kiểm tra
- Nhà máy cần xác định các vị trí đại diện và các điểm có nguy cơ tồn dư cao sau CIP, chẳng hạn:
- Bề mặt bên trong bồn chứa tại vị trí có thể tiếp cận và lấy mẫu phù hợp.
- Đường ống, van và các điểm kết nối có nguy cơ tích tụ cặn.
- Bề mặt thiết bị trao đổi nhiệt hoặc các bộ phận liên quan.
- Đầu chiết rót, khu vực tiếp xúc với sản phẩm và các điểm kiểm tra vệ sinh khác.
- Đối với hệ thống đường ống kín, cần lựa chọn phương pháp lấy mẫu phù hợp như lấy mẫu tại điểm tiếp cận an toàn hoặc lấy mẫu nước tráng cuối theo quy trình đã được thẩm định. Không nên tự ý mở hệ thống đang vận hành để lấy mẫu.
Bước 2: Lấy mẫu sau khi hoàn tất CIP
- Thời điểm lấy mẫu cần được chuẩn hóa để bảo đảm kết quả giữa các lần kiểm tra có thể so sánh được.
- Nhân viên thực hiện lấy mẫu bằng que thử phù hợp với loại mẫu và vị trí kiểm tra, tuân thủ hướng dẫn của nhà sản xuất.
- Cần lưu ý rằng dư lượng hóa chất vệ sinh có thể ảnh hưởng đến phản ứng ATP. Vì vậy, việc lựa chọn thời điểm lấy mẫu và điều kiện tráng rửa cần phù hợp với quy trình đã được xác nhận của nhà máy.
Bước 3: Đo ATP bằng Lumitester Smart
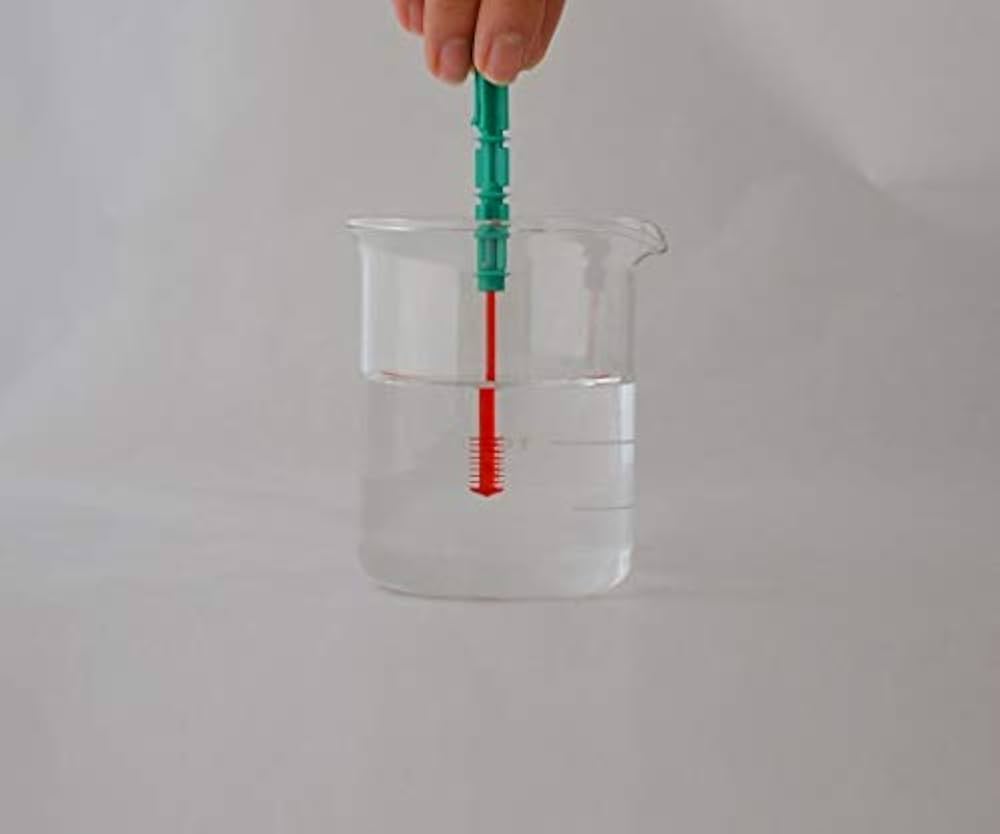
- Sau khi lấy mẫu, nhân viên thực hiện phản ứng theo hướng dẫn của que thử ATP tương thích, đưa que thử vào máy Lumitester Smart và tiến hành đo.
- Thiết bị ghi nhận tín hiệu phát quang và hiển thị kết quả RLU để phục vụ đánh giá.
- Thời gian thao tác và thời gian trả kết quả thực tế phụ thuộc vào loại que thử, quy trình lấy mẫu và hướng dẫn sử dụng thiết bị.
Bước 4: Đánh giá kết quả RLU
- Kết quả RLU cần được so sánh với giới hạn chấp nhận do nhà máy thiết lập và xác nhận cho từng loại thiết bị, vị trí lấy mẫu và điều kiện kiểm tra. Ví dụ minh họa:
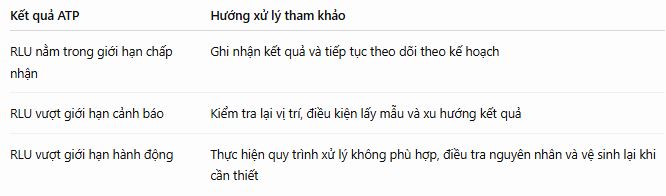
- Các mức giới hạn cụ thể cần được xác lập dựa trên dữ liệu thực tế và quy trình thẩm định của nhà máy. Không nên sử dụng một ngưỡng RLU chung cho mọi loại thiết bị, mọi sản phẩm hoặc mọi phương pháp lấy mẫu.
Bước 5: Ghi nhận và theo dõi kết quả
- Doanh nghiệp nên lưu lại kết quả ATP cùng các thông tin liên quan như vị trí lấy mẫu, thời gian kiểm tra, mã thiết bị, chu kỳ CIP, người thực hiện và hành động khắc phục nếu có.
- Việc theo dõi dữ liệu qua nhiều chu kỳ giúp nhà máy nhận biết xu hướng bất thường và xác định các điểm thường xuyên không đạt yêu cầu.
4. Ứng dụng ATP CIP trong nhà máy sữa, nước giải khát và bia
4.1. Nhà máy sữa
- Các sản phẩm sữa có thể để lại protein, chất béo và các thành phần hữu cơ trên bề mặt thiết bị. Nếu quy trình CIP không phù hợp, những chất tồn dư này có thể làm giảm hiệu quả vệ sinh.
- Kiểm tra ATP tại các vị trí phù hợp giúp đánh giá nhanh tình trạng vệ sinh sau CIP, hỗ trợ xác định khu vực cần kiểm tra hoặc vệ sinh bổ sung.
4.2. Nhà máy nước giải khát
- Trong dây chuyền sản xuất nước giải khát, cặn đường, thành phần nguyên liệu và các chất hữu cơ khác có thể tồn dư trong bồn pha chế, đường ống hoặc thiết bị chiết rót.
- ATP giúp nhân viên vệ sinh theo dõi mức độ sạch tại các điểm lấy mẫu, từ đó đánh giá tính nhất quán của quy trình CIP.
4.3. Nhà máy bia
- Các hệ thống sản xuất bia thường bao gồm bồn lên men, bồn chứa, đường ống và nhiều thiết bị tiếp xúc với sản phẩm.
- Kiểm tra ATP sau CIP có thể hỗ trợ giám sát vệ sinh tại những vị trí phù hợp, góp phần phát hiện sớm các điểm có dấu hiệu tồn dư vật chất sinh học.
- Tuy nhiên, ATP không thể xác nhận riêng sự hiện diện hoặc vắng mặt của vi sinh vật gây hư hỏng bia. Nhà máy vẫn cần áp dụng các phương pháp kiểm nghiệm vi sinh phù hợp khi đánh giá những nguy cơ này.
5. Những yếu tố ảnh hưởng đến độ tin cậy của kết quả kiểm tra CIP bằng ATP
- Để kết quả ATP có giá trị trong chương trình giám sát vệ sinh, nhà máy cần kiểm soát một số yếu tố quan trọng.
- Vị trí lấy mẫu: Các vị trí phải được xác định rõ ràng, có tính đại diện và được lấy mẫu theo phương pháp nhất quán.
- Thời điểm lấy mẫu: Cần chuẩn hóa thời điểm lấy mẫu sau CIP và điều kiện tráng rửa để hạn chế sai lệch giữa các lần đo.
- Ảnh hưởng của hóa chất: Dư lượng chất tẩy rửa hoặc chất khử trùng có thể làm ảnh hưởng đến phản ứng ATP. Cần đánh giá sự tương thích và ảnh hưởng của hóa chất trong điều kiện thực tế.
- Loại mẫu: Mẫu quệt bề mặt và mẫu nước tráng có đặc điểm khác nhau, do đó không nên so sánh trực tiếp kết quả nếu phương pháp lấy mẫu chưa được chuẩn hóa.
- Giới hạn RLU: Nhà máy cần thiết lập ngưỡng chấp nhận dựa trên dữ liệu nền, đánh giá rủi ro và xác nhận phương pháp tại từng ứng dụng.
- Đào tạo nhân viên: Thao tác lấy mẫu, bảo quản que thử và vận hành thiết bị cần tuân thủ hướng dẫn của nhà sản xuất để hạn chế sai số.
6. Vì sao nên sử dụng Lumitester Smart trong chương trình đánh giá hiệu quả vệ sinh CIP?
Việc ứng dụng máy đo ATP Lumitester Smart mang lại nhiều lợi ích thiết thực cho bộ phận QA/QC, bộ phận vệ sinh và đội ngũ quản lý sản xuất.
- Kiểm tra nhanh: Hỗ trợ đánh giá tình trạng vệ sinh mà không phải chờ đợi kết quả của các phép kiểm nghiệm vi sinh thông thường.
- Phát hiện sớm vấn đề: Giúp nhận diện các vị trí có kết quả ATP bất thường để kịp thời kiểm tra và xử lý.
- Chuẩn hóa giám sát vệ sinh: Hỗ trợ xây dựng quy trình kiểm tra định kỳ và tiêu chí đánh giá thống nhất.
- Tối ưu hoạt động vệ sinh: Dữ liệu ATP giúp xác định khu vực cần cải thiện, từ đó hỗ trợ tối ưu hóa quy trình CIP.
- Hỗ trợ quản lý chất lượng: Kết quả được ghi nhận theo từng vị trí và chu kỳ, tạo cơ sở cho hoạt động đánh giá xu hướng và cải tiến liên tục.
Lưu ý: Khả năng lưu trữ, truyền dữ liệu hoặc tích hợp với hệ thống quản lý phụ thuộc vào cấu hình thiết bị, ứng dụng và giải pháp phần mềm tương thích.
7. Câu hỏi thường gặp về kiểm tra ATP CIP
ATP có thể thay thế kiểm nghiệm vi sinh sau CIP không?
Không. ATP cung cấp chỉ số nhanh về vật chất sinh học có chứa ATP trong mẫu, nhưng không xác định cụ thể loài vi sinh vật hoặc khẳng định mẫu không có vi sinh vật gây bệnh. Doanh nghiệp cần kết hợp các phương pháp kiểm nghiệm vi sinh phù hợp với mục tiêu kiểm soát chất lượng.
Có thể sử dụng Lumitester Smart để kiểm tra đường ống CIP kín không?
Có thể triển khai chương trình kiểm tra tại các điểm lấy mẫu phù hợp, nhưng cần lựa chọn phương pháp lấy mẫu đã được xác nhận. Với hệ thống kín, nhà máy có thể cân nhắc lấy mẫu nước tráng hoặc sử dụng các điểm tiếp cận được thiết kế phù hợp. Kết quả từ mẫu nước tráng không hoàn toàn tương đương với kết quả quệt trực tiếp trên bề mặt.
Kết quả ATP bao nhiêu RLU được xem là đạt?
Không có một ngưỡng RLU duy nhất phù hợp cho tất cả nhà máy sữa, nước giải khát và bia. Giới hạn chấp nhận phải được xác lập dựa trên thiết bị, vị trí lấy mẫu, phương pháp kiểm tra và dữ liệu thẩm định thực tế.
Bao lâu nên kiểm tra ATP sau CIP?
Tần suất kiểm tra phụ thuộc vào mức độ rủi ro, loại sản phẩm, lịch sản xuất, lịch vệ sinh và yêu cầu của hệ thống quản lý chất lượng. Nhà máy có thể xây dựng kế hoạch kiểm tra định kỳ và tăng tần suất tại những vị trí có kết quả bất thường.
8. Mua máy đo ATP Kikkoman Lumitester Smart để kiểm tra CIP ở đâu?
- Nếu doanh nghiệp đang tìm kiếm giải pháp kiểm tra CIP, ATP CIP và đánh giá hiệu quả vệ sinh CIP cho nhà máy sữa, nước giải khát hoặc bia, máy đo ATP Kikkoman Lumitester Smart là một lựa chọn đáng cân nhắc để triển khai chương trình giám sát vệ sinh nhanh.
- Khi lựa chọn thiết bị, doanh nghiệp nên xem xét loại mẫu cần kiểm tra, que thử ATP tương thích, phương pháp lấy mẫu, khả năng thiết lập tiêu chí RLU và nhu cầu quản lý dữ liệu của nhà máy.
- Liên hệ Công ty Thái Bình Dương để được tư vấn giải pháp máy đo ATP Lumitester Smart, lựa chọn vật tư phù hợp và xây dựng phương án kiểm tra vệ sinh theo nhu cầu thực tế.
- Đầu tư vào giải pháp kiểm tra ATP phù hợp giúp doanh nghiệp nâng cao hiệu quả giám sát vệ sinh, phát hiện sớm các vấn đề và hỗ trợ cải tiến quy trình CIP một cách có hệ thống.
- Tham khảo sản phẩm máy đo ATP Lumitester Smart do chúng tôi cung cấp tại đây.
CÔNG TY TNHH THIẾT BỊ KHOA HỌC KỸ THUẬT THÁI BÌNH DƯƠNG
VPGD: Số 28 đường số 20, Khu Dân Cư Him Lam, Phường Tân Hưng, Tp. Hồ Chí Minh
Liên hệ: Mr. Tiến 0972 598 642 hoặc email: xuantien@pacificlab.vn
- ATP Lumitester Smart – Thiết bị không thể thiếu trong hệ thống quản lý an toàn thực phẩm hiện đại
- Chi phí kiểm nghiệm Mycotoxin: Cột ái lực miễn dịch IAC có giúp tiết kiệm không?
- Vì sao doanh nghiệp nên chọn test PCR vi sinh của R-Biopharm?
- Ứng dụng PCR trong kiểm tra vi sinh ngành thực phẩm và đồ uống
- Kiểm tra dị ứng mè (Sesame) – Yêu cầu ngày càng quan trọng trong xuất khẩu thực phẩm
- Dị ứng gluten và gluten-free: Doanh nghiệp cần kiểm soát những gì?
- Giải pháp test nhanh độc tố nấm mốc mycotoxin từ hãng R-Biopharm
- Kiểm tra dị ứng trong nước rửa CIP có thực sự cần thiết?
- 5 vị trí bắt buộc phải lấy mẫu kiểm tra dị ứng trong nhà máy thực phẩm
- Làm sao để giảm chi phí kiểm nghiệm vi sinh đến 50%?
Danh mục tin
Tin nổi bật